作者:小编 发布:2026-11-04
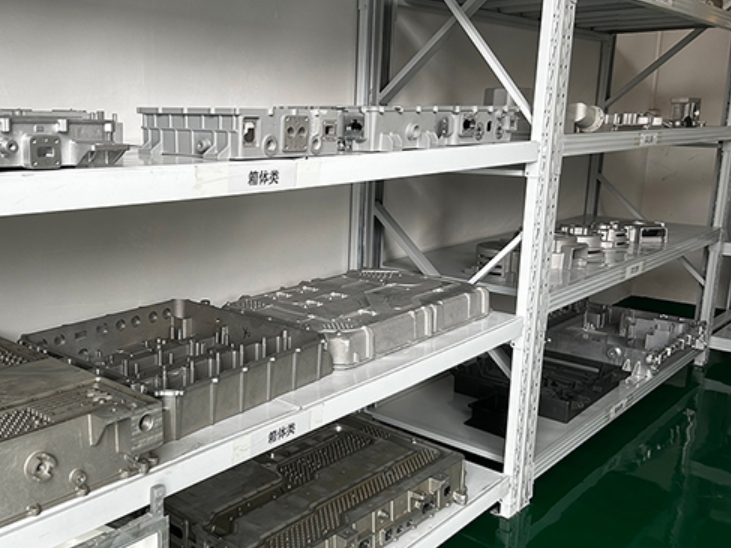
在电子辅料、五金冲压和汽车配件车间里,模切和冲切工序往往被视为整个生产链条的“面子工程”。无论是手机里的防尘网、绝缘片,还是铝合金压铸件的毛边整形,这一刀的力度和深度,直接决定了产品的装配公差。
很多工厂在遇到“切不断”或者“切口拉毛”的问题时,往往第一反应是模具钝了。但换了新模具之后,问题依然存在,这就说明根源并不在刀口上,而在设备的物理架构与控制逻辑上。普通的冲床或者老旧液压机,靠的是机械死限位和操作工的手感,这种粗放的控制方式,在要求公差以“丝”(0.01毫米)计算的精密模切面前,显得力不从心。
要彻底搞清精密片材油压模切机的高良品率从何而来,我们需要抛开简单的参数表,从机械结构形变、电子定位闭环、工艺受力模型以及电气维保这四个维度,去拆解一台真正的精密设备是如何在车间里把微米级精度扎扎实实落地的。
毫米与微米的跨越:电子定位为何必须取代机械限位
传统液压机的下死点控制,通常依靠行程开关或者机械挡块。这种物理硬接触的方式,在连续几万次的高频冲击下,不可避免地会发生金属疲劳和微动磨损。结果就是:早上调好的深度,下午就跑偏了;甚至同一个班次里,第一模和第一百模的压痕深浅都不一样。
精密片材油压模切机的核心升级,在于引入了电子定位系统。系统不再依靠“铁碰铁”来叫停滑块,而是通过高精度传感器(如位移传感器或光栅尺)实时读取滑块位置,并将数据反馈给PLC(可编程逻辑控制器)。当滑块到达设定的电子坐标时,系统瞬间切断进油或发出回程指令。
图片资料中标注的往返精度可控制在0.01-0.03mm,就是这一套电控闭环的功劳。0.01毫米,相当于一张A4纸厚度的十分之一。在模切薄膜或电子接插件时,这一丝的深度差异,就是“完美切断”与“切伤底纸”的区别。盛世伟业在这类设备的控制系统配置上,正是依托了这种底层的高频反馈逻辑,让每一次下压都精准复现,完全排除了机械磨损带来的公差漂移。
悬臂结构的博弈:推出工作台的刚性保卫战
传统的模切机,操作工需要把手伸进模具下方放料、取件,这种设计的安全隐患极大。精密模切油压机床采用了“推出工作台式放料压制”结构。工作台像抽屉一样滑出,操作工在外部安全区域完成放料和取件,然后工作台再滑入主机进行冲压。
这个设计虽然解决了安全问题,但在机械力学上却引入了一个新挑战:悬臂变形。当载着沉重模具和物料的工作台滑出时,导轨承受的是极大的偏载力;当它滑入机架内部,承受主缸几吨甚至几十吨的冲切力时,如果工作台的底部支撑刚性不足,底板就会发生微小的弹性退让。
一旦退让,上模压下来的深度就会变浅,导致切不透。因此,高端的推出式工作台,其底部的导轨滑块必须预加极高的预紧力,且内部需要配置楔形锁紧机构。当工作台完全推入闭合后,锁紧机构必须将其死死“卡”在机架底座上,使其成为机架的一个刚性整体。资料中提到的“推出板往返精度0.02-0.05mm”,不仅是对滑动导轨平顺性的要求,更是对锁紧后刚性底座不产生位移的严苛考验。
压力与行程的工艺适配:薄片模切与厚件冲切的差异
精密模切机的适用范围极广,从极薄的电子屏蔽膜、双面胶,到有一定厚度的铝、镁、铝合金压铸件的毛边冲切,都能胜任。但这两种工艺对设备的受力要求截然不同。
处理薄片卷料或片材(如防尘网、绝缘片)时,工艺核心是“微压快切”。因为材料很薄,如果滑块下行的速度太慢,或者压力过大,材料会因受压时间过长而产生塑性变形,导致尺寸变大甚至边缘起毛。因此,设备需要具备快速下降、瞬间精确切断的能力,同时保压时间要尽量缩短。
而在处理压铸件毛边冲切时,情况正好相反。压铸件的飞边(毛边)往往是厚薄不均的,且硬度较高。如果瞬间硬冲,不仅容易崩坏模具刃口,冲切面也会留下严重的撕裂带。此时,设备需要切换到“慢速工进”模式,依靠强大的液压力,平稳地把刀模压入飞边,并在底部进行极短的保压,确保切口平整。
这就要求设备的液压系统具备灵活的流量与压力调节能力。通过PLC控制比例阀或伺服阀,操作员能在屏幕上快速切换不同的“工艺配方”。调出A配方,它是轻快准的模切机;调出B配方,它就是力大砖飞的压铸冲边机。
压力稳定性的底层逻辑:液压系统与热平衡的博弈
无论工艺怎么变,液压系统的压力稳定性都是决定模切质量的基石。很多工厂的设备在冬天运行良好,一到夏天就频繁出现废品,原因就在于“油温”。
液压油温升高后,黏度下降,系统内部的高压油容易通过阀芯和密封间隙发生内泄。内泄一多,系统压力就建不起来。原本设定5吨的力,实际只输出了4.5吨,自然就切不断材料了。
优秀的精密油压机,其液压回路必须进行精细的热平衡设计。一方面,采用恒压变量柱塞泵,在设备保压待机时自动减小排量,从源头上减少溢流发热;另一方面,冷却回路必须足够强大。通过风冷或水冷将油温常年控制在45摄氏度左右的“黄金区间”,确保液压油的黏度稳定,这样压力输出才能像一条平直的直线,不会随时间而衰减。
维保视野:光栅、导向与PLC控制箱的寿命管理
设备在车间跑得稳不稳,三分看设计,七分看维保。对于精密片材油压模切机,维保重点与传统重型液压机有很大不同。
第一道防线是红外线保护装置。工作台滑进滑出时,操作工的双手极易处于危险区域。红外光栅会在危险区域形成一道不可见的墙,一旦遮挡,PLC会瞬间切断动作指令。但在充满粉尘和油雾的模切车间,光栅的镜头极易被污染。每天交班前,用柔软的无尘布擦拭光栅镜头,是防止设备误报警、保障人身安全的最基础动作。
第二道防线是导轨和导套的润滑。由于高频次地进出,推出工作台的直线导轨和活动横梁的导套磨损极快。如果润滑不到位,滑动时就会产生金属拉毛。一旦导轨被拉伤,0.02mm的往返精度瞬间归零。坚持定期注油,并定期检查润滑油管是否有破裂或堵塞,是维持设备高精度的隐形保障。
第三道防线在电气控制柜。模切机内部的电磁阀和传感器众多,控制柜内的散热极其重要。如果散热风扇停转,PLC和各类型继电器在高温下极易死机或触点粘连,导致滑块失控(俗称“滑车”),直接砸毁昂贵的模具。定期清理控制柜进风口的滤网,听起来微不足道,却是防止重大设备事故的关键一环。
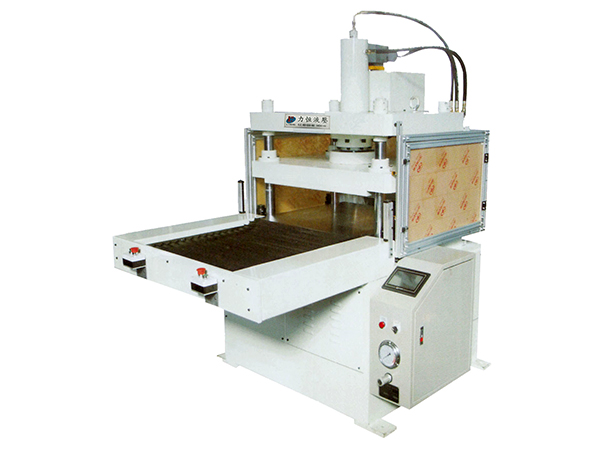
精密片材油压模切机不仅是一台提供压力的机器,它更是机械刚性、电子控制与液压响应的精密结合体。选型时理清这些技术逻辑,使用中严格恪守维保规范,这套设备才能在车间里源源不断地产出质量稳定的产品,真正把那0.01毫米的精度转化为工厂实实在在的利润。
标签:金华,粉末成型液压机,制造厂
下一篇: 三门峡轻钢别墅生产厂家推荐
版权声明:文章观点仅代表作者观点,不代表本站观点。