作者:小编 发布:2026-10-21
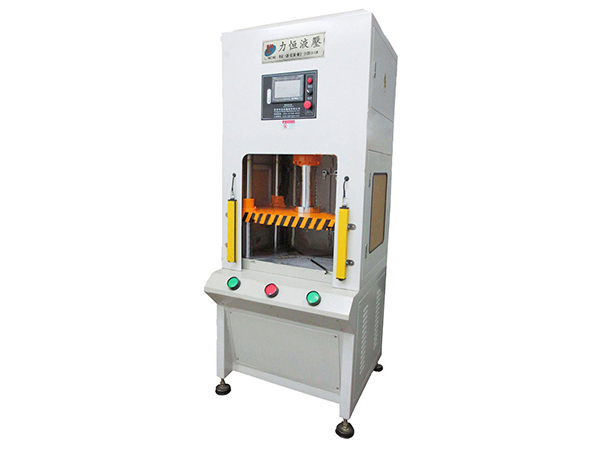
在五金冲压、电子压装和粉末成型车间里,很多老板在采购油压机时,习惯性地盯着“最大吨位”看,觉得压力够大就能干活。但实际上,设备进厂跑一段时间后才会发现,真正决定良品率和生产效率的,是设备在“快下—工进—保压—泄压”这个完整循环中的速度与压力匹配能力。特别是遇到需要慢速挤压、精密对位、多段成型的复杂工艺时,传统靠行程开关和普通换向阀控制的油压机,往往显得力不从心。这就是为什么越来越多对工艺有追求的工厂,开始把目光转向比例数控油压机。
结合LHC系列设备的底层设计逻辑和参数表现,我们来拆解一下比例数控技术在油压机上的实际应用价值。
从参数表里的“速度递减”看吨位与工进的物理矛盾
仔细看一张LHC系列比例数控油压机的参数表,会发现一个很有意思的数据规律:从10吨到1000吨,设备的“快进”速度大致从180mm/s缓慢降到120mm/s,但“工进”速度却从30mm/s一路断崖式下跌到了5mm/s。
为什么吨位越大,工进速度必须越慢?这里面藏着液压系统的物理规律。1000吨级别的设备,主油缸面积巨大,系统压力通常在25Mpa左右。要在如此庞大的截面上实现极低速的平稳推进,需要液压泵和阀组具备极高的微调能力。如果工进速度太快,瞬间释放的巨大流量会导致压力冲击,不仅会把模具压坏,还会在工件上留下不可逆的压痕。
传统油压机在面对这种大吨位慢速工进需求时,只能靠大流量的节流阀去“憋”压,能量全变成了热量,油温飙升,密封件加速老化。而比例数控油压机通过比例压力阀和比例流量阀的协同,利用电气信号连续、成比例地控制液压系统的压力和流量。这意味着,1000吨的设备在工进阶段,不仅能稳稳地跑到5mm/s,还能在5mm/s和最大速度之间实现无级变速。这种“能屈能伸”的控制力,是精密拉伸和冷挤压工艺的基础。
子母缸与NOK密封:快慢速切换的硬件底气
要实现比例数控的美好逻辑,硬件底子必须扎实。很多非标设备在做快速下行时,靠的是自重下滑加充液阀补油;到了工进阶段,再启动高压泵打压。这种传统结构在切换的瞬间,往往伴随明显的顿挫和异响。
LHC系列采用的整体锻打并经精密研磨的子母缸结构,是一套非常经典的工业解法。母缸负责大流量供油实现快速空行程,子缸负责高压小流量完成工进和保压。整体锻打的主油缸消除了铸造可能带来的内部气孔,精密研磨保证了缸筒内壁的极低粗糙度。配合NOK高品质密封件,这套组合在高压状态下不仅内漏极小,且换向冲击非常柔和。
在电子接插件、电机转子压装等高频次作业中,这种平稳过渡至关重要。冲头快速接近工件,随后如丝般顺滑地转入慢速压装,哪怕是0.05mm的过盈量也能被精准感知,从而避免了硬冲击导致的零件碎裂。
磁栅尺与位置闭环:让压装变成“看得见”的数据
传统的油压机调行程,靠的是机械限位块。操作工拿着扳手去拧丝杠,全凭眼睛看刻度、凭手感对位置。换一次模具,调行程往往要花大半个小时,而且每次调完首件都必须拿卡尺量了又量。
比例数控油压机的控制系统接入了磁栅尺和威纶触摸屏。磁栅尺像一把高精度的电子尺,实时将油缸的物理位移量转化为电信号反馈给OMRON或LG的PLC可编程控制器。操作员在屏幕上直接输入工进终止位置(比如下压50.05mm),PLC接收到指令后,按比例阀的输出调节流量,到达位置后立刻给出停止信号。
这种闭环控制带来的不仅是换模快。在粉末成型或者多层材料压印中,工艺往往要求“下压一段,暂停几秒(排气或流动),再继续下压”。有了磁栅尺的反馈,设备可以轻松执行多段位置指令。位置到了,系统自动暂停并保持压力,时间一到再进入下一段。整个过程行云流水,这已经脱离了纯机械压制的范畴,更像是一个微型的加工中心。
多段压力设定在特殊工艺中的巧用
除了位置的控制,比例数控赋予油压机的还有“多段压力”的设定能力。
以铝合金压铸件的毛边冲切为例,如果一刀猛切,切面极易出现撕裂带或者毛刺。聪明的做法是在切入前段用低压慢速,让材料产生初始塑性变形;当刀具切入一定深度后,瞬间提升到高压完成剪断。比例数控阀可以毫秒级响应这种压力突变,一套模具跑下来,冲切面平整光洁,省去了后道的人工打磨。
在塑胶或粉末制品的成型中,多段压力更关键。初期需要低压让粉料重新排列,中期升压压实,后期保压定型。传统油压机只能提供一段固定压力,而比例数控机可以将这些复杂的工艺曲线存储成配方。换产时,调出配方号,一键切换,彻底摆脱了对老师傅经验的过度依赖。
电气与液压的匹配:能耗与温升的隐形账本
买设备算的不仅是采购价,还有它未来几年吃掉的电费和维保费。LHC系列配电机的功率跨度从2.2kW到22kW。很多人以为大吨位设备就一定是“电老虎”,其实不然,关键看液压系统怎么工作。
传统定量泵油压机,即便待机不动作,电机也一直在转,油液一直溢流,全变成了热能。比例数控机搭配的是YUKEN或REXROTH的高性能变量泵。配合比例阀的控制,当设备处于工进或保压阶段,所需的流量变小,变量泵的排量会自动减小;保压时间越长,泵的能耗越低。
油温低,是现场操作工最直观的感受。液压油不容易变质,密封件的老化速度大幅延缓,设备的故障率也就跟着降下来了。系统不发热,自然也就不需要庞大的冷却塔常开,这在南方夏季的车间里,又省下了一笔隐性成本。
安全逻辑是底线配置
比例数控不仅用于成型控制,也深度参与设备的安全防护。LHC系列标配了欧洲规则双手操作程序:必须两只手同时按下启动按钮,机器才动作;只要松开任意一只手,滑块立刻停止。配合机身正面的安全光栅,一旦有异物或手部进入危险区域,系统立刻切断压力输出,保护人身安全。
这种基于电气逻辑的防护,反应速度远快于传统的机械防压手装置。对于冲切、压印这种高频危险的工序来说,一道可靠的光电+双手联动防线,是每个冲压厂长必须守住的底线。
在产能过剩、价格内卷的当下,依靠粗放式的大吨位设备去拼产量,利润空间已经越来越薄。工厂真正的竞争力,正悄然转移到对工艺细节的掌控力上。
比例数控油压机凭借子母缸的硬件底子、比例阀的精准微操、以及磁栅尺的数字化反馈,把原来只能凭经验的“粗活”,干成了可以精确复制的“细活”。这种设备所释放的生产潜能,往往比参数表上冷冰冰的吨位数字更有价值。
标签:娄底,液态模锻机,怎么选
上一篇: 济南网贷结清中介选择实用参考与经验分享
下一篇: 西安断桥铝系统窗怎么选 乔居门窗可参考
版权声明:文章观点仅代表作者观点,不代表本站观点。