作者:小编 发布:2026-10-20
五金冲压车间里,拉伸工序是公认的难啃的骨头。一块平整的金属板,要在不破裂的前提下被拉成一个深腔的盆或者壳,这中间充满了力学博弈。操作工最怕遇到两种情况:一是拉出来的件边缘全是褶皱,二是拉伸到一半底部或者侧壁“啪”的一声裂开了。
起皱和开裂,是拉伸工艺里的一对天然矛盾。要防止起皱,就得把板材死死压住,不让边缘多余的金属乱跑;但压得太死,材料流不进凹模,底部就会被硬生生拉断。这个控制材料流动的力,就是压边力。很多厂子在选液压拉伸机时,只盯着主缸能出多少吨的拉伸力,却忽略了压边系统的配置。实际上,一台拉伸机能不能干出好活,压边系统的独立控制能力,比主缸的吨位更能决定成败。
压边圈的作用与恒定压边力的局限
在深拉伸过程中,凸模往下压,板材被拉进凹模。由于空心件的表面积比原来的圆板大,材料必须从边缘不断往中间补充。如果边缘板料太自由,它在切向压应力的作用下就会失稳,拱起来形成褶皱。压边圈的作用,就是给板材一个法向的正压力,增加摩擦力,控制材料流入型腔的速度。
早期普通的液压拉伸机,压边力通常由主缸的液压系统通过减压阀分流而来,或者干脆靠几根粗大的机械弹簧、橡胶垫来提供。这种配置最大的问题是“一根筋”。
机械弹簧的力是随着压缩量变化的,一开始压得紧,越往下力越小。而减压阀分流出来的压边力,受主缸压力的剧烈波动影响。当拉伸刚开始时,凸模刚接触板材,需要的压边力可以大一点防止起皱;拉伸中后期,材料加工硬化,需要的拉伸力剧增,此时如果压边力还是死板地给那么大,板材就会因为流动阻力太大而开裂。
凭经验去调那个减压阀,往往顾此失彼。上午调的参数,下午因为油温升高,压边力又变了。这种依靠人工看结果来反向瞎调的设备,废品率永远降不下来。
独立压边缸与主缸的协同逻辑
为了解决这个痛点,现在的重型液压拉伸机在液压架构上做了一次大升级:主缸拉伸力与压边力,必须由两套完全独立的液压回路来控制。
主缸负责把板材拉下去,需要的是大行程、大吨位,压力曲线是随着拉伸深度逐渐攀升的。压边缸负责顶住边缘,需要的是小行程、但极高的压力稳定性,并且它的压力曲线要根据拉伸进程,在触摸屏上被预设成一条多段折线。
比如拉伸一个电机外壳,起始段压边力设定在20兆帕,保证板材不发生初始位移;中段降低到15兆帕,让材料顺畅流动;末端再提升,防止边缘起皱。这种多段压力的精确跟随,必须依托于单独的压边泵组和比例压力阀。如果两台泵共用一个油源,主缸拉伸时产生的那股巨大的瞬时压降,绝对会把压边力带崩。
盛世伟业在液压拉伸机的液压系统设计上,正是采用了这种主缸与压边缸双回路独立供油的方案。系统内配置了先进的充液阀和专用的压边控制阀组,确保主缸在做高速空行程或重载拉伸时,压边回路依然能保持极度稳定的压力输出。换向冲击小了,压力的协同才有了硬件基础。
不同材质和深度下的压边曲线差异
压边力的设定不是一层不变的,不同材料的流动特性天差地别。
拉伸不锈钢餐具,因为不锈钢的加工硬化率极快,稍微拉深一点就变得死硬。如果还用恒定的压边力,绝对拉裂。不锈钢的压边曲线必须是逐渐递减的,越往下拉,越要减小边缘阻力,让材料赶紧滑进来。不锈钢对温度也敏感,拉伸时产生的热量如果散不出去,会加剧模具磨损和工件表面拉伤。
拉伸铝合金灯饰件,铝材质地软,延展性好,但极易粘模。这时候压边力的设定要注重平稳,不能有突跳。配合极佳的模具光洁度和润滑,压边力可以设得稍小一点,防止铝板在压边圈下被搓出划痕。
拉伸冷轧薄板底盖,深度不深,主要是塑形,压边力的重点在于快压快回,配合设备极高的空行程速度,把节拍提上去。此时的压边圈不仅要控流,更要充当脱料的辅助。
操作工在设备的数字化界面上,调出不同产品的独立工艺配方,选好材质代码,压边缸的伺服比例阀就会按照存储的曲线自动执行,人力经验被转化成了机器数据。
模具间隙与摩擦润滑的配合
压边力控制得再好,如果模具的间隙设计不合理,或者润滑没到位,一样干不出好活。
拉伸模具的间隙,通常是板厚的1.1到1.2倍。间隙太大,边缘材料不受控,起皱;间隙太小,板材被挤压刮擦,拉裂且模具磨损严重。压边系统必须跟模具设计同步考虑。
润滑是压边力有效传递的媒介。如果拉伸时压边圈下的板材没有充足的拉深油,摩擦力会急剧变大,原本设定好的压边力会瞬间“超载”,导致工件在凹模圆角处断裂。特别是深腔件,不仅要在板材两面涂抹拉深油,甚至在拉伸过程中还需要设备配合模具喷油机构进行动态润滑。压边力降低加上良好润滑,能让材料的极限拉深系数发挥到最大。
压边系统的日常维保与校准
设备进了车间,压边系统的精度能不能保住,全看日常维保。
液压系统的油液清洁度是第一道关。比例压力阀的阀芯间隙极小,铁屑或油泥卡进去,压边力就会瞬间失控。定期更换高精度滤芯,是为了保护这些昂贵的控制元件。
压力传感器的校准容不得马虎。压边力的精确执行,依赖传感器实时回传的数据。如果传感器漂移了,屏幕上显示20兆帕,实际只有15兆帕,拉伸出来的件肯定起皱。每季度用标准测力仪器对压边缸和主缸的传感器进行比对校准,是维持工艺配方有效性的前提。
导向立柱的润滑和间隙检查同样关键。主缸下压,如果四根立柱的导套磨损不均,滑块产生微小偏斜,带着压边圈也跟着歪,压边力在板材边缘的分布就不均匀了。一边紧一边松,紧的地方开裂,松的地方起皱。保持立柱表面清洁、油路畅通,就是保住了压边的平行度。
选型时的压边系统考量
面对市场上各种吨位的液压拉伸机,采购负责人在做决策时,不应只被巨大的机身和主缸参数迷惑。
先看液压图纸。问清楚厂家,压边缸是不是独立的泵组控制?如果是老式的一拖二系统,直接淘汰。看控制阀组的品牌,是不是采用了德国、美国或日本进口的高响应比例阀,这决定了压边力能否在毫秒级跟上指令。
再看控制面板。设备是否具备压边力多段折线编程功能?如果只有一个锁定死数的手轮或旋钮,说明系统的数字化程度太低,干不了复杂的深拉伸活。
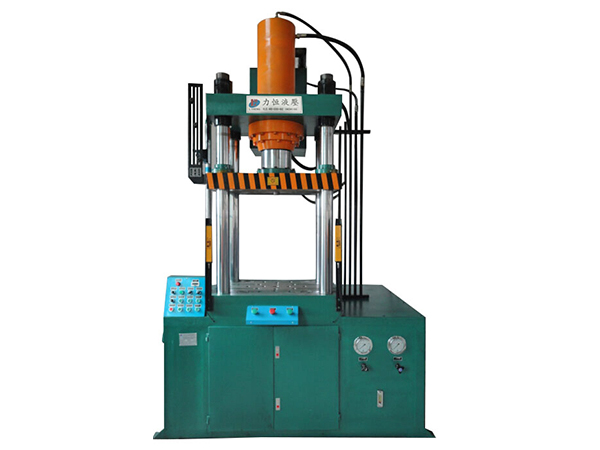
最后看脱料配置。拉伸完成后的退料动作是柔性还是刚性?油压脱料缸能根据工件材质调节打料压力和速度,这对于保护表面件至关重要。
金属拉伸工艺,本质上是对材料物理极限的一次次挑战。主缸的拉伸力只是基础,真正决定产品能不能在起皱与开裂的夹缝中完美成型的,是压边系统与主缸之间那种“刚柔并济”的协同。选对具备独立压边架构和先进控制系统的设备,废品率的下降将是最直接的回报。
标签:嘉兴,锻压液压机,哪家强
上一篇: 上海别墅门窗怎么选 附实用案例参考
下一篇: 南坛宝马编程匹配参考 实用经验梳理
版权声明:文章观点仅代表作者观点,不代表本站观点。