作者:小编 发布:2026-11-11
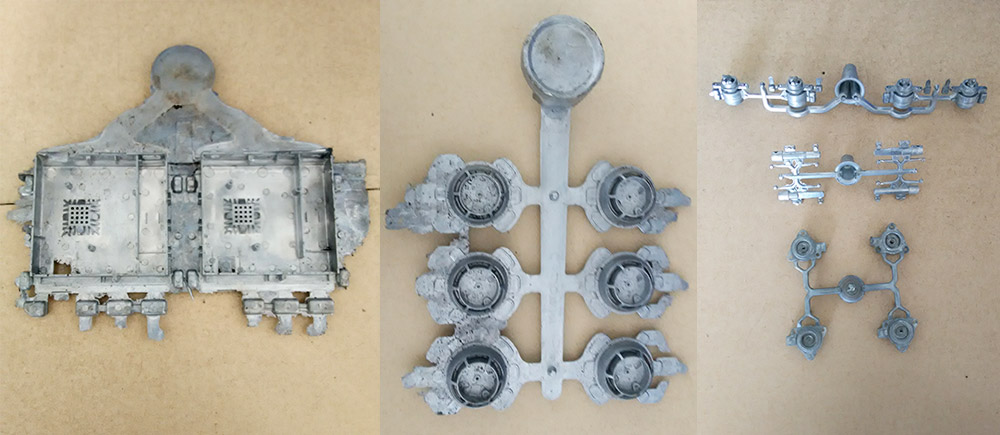
在压铸件的后处理车间里,有一类质量事故极其隐蔽且让人头疼:切边工序过后,铸件边缘看着整整齐齐,表面光洁度也不错。但一送到机加工车间,或者上了探伤仪,却发现铸件本体内部出现了细微的裂纹,甚至在后续装配受力时直接断裂。
面对这种“暗伤”,很多工艺员的第一反应是压铸环节没打好底子——比如铝液温度不对、模具局部热节导致缩松。当然,压铸本身的缺陷是诱因,但很多时候,压铸件是合格的,真正把铸件“震裂”或者“挤伤”的元凶,恰恰是负责切边的那台飞边油压机。
切边看似只是“用刀切断废料”,但由于压铸件本身往往带有薄壁、深腔或不规则的异形结构,如果在切边的瞬间,设备的能量释放方式、机架的刚性和受力轨迹出现了微小偏差,巨大的剪切应力就会传导到铸件本体,酿成不可逆的内伤。今天,我们抛开常见的毛刺问题,从应力传导、机架微变形与减振逻辑这三个维度,拆解一下飞边油压机是如何在不伤及工件本体的前提下完成“外科手术”的。
暴力斩断与纯剪切
压铸铝合金或锌合金的飞边,特别是分型面处的毛边,通常很薄且硬脆。如果切边机油压机的下降速度控制不好,滑块带着上吨的动能直接砸向模具,这股能量就不再是平稳的“剪切”,而是暴力的“冲撞”。
当巨大的冲量在极短的时间内爆发,工件局部受到的应力会瞬间超过其抗拉强度。虽然飞边被切断了,但巨大的冲击波会向铸件本体延伸,在内部产生微裂纹。这种微裂纹在后续的抛丸、喷粉甚至受热时,就会扩大成肉眼可见的裂缝。
要解决这个问题,切边机的液压系统必须具备“减速缓冲”的逻辑。优秀的飞边油压机内置了快速缸结构,在空行程阶段,它以极快的速度下行以缩短循环时间;但在刀模即将接触工件的临界点,系统会自动切换为慢速工进。此时,设备的推力虽然庞大,但速度已经压到了极低,刀模是依靠缓慢攀升的静压力把飞边“剪断”的。这种纯剪切模式,能量是逐渐释放的,只会作用于切口断面上,绝不向铸件内部传导,从力学根源上消灭了暗伤的隐患。
几百吨应力下的机架微变形
无论是C型还是四柱型飞边油压机,机架在工作时都不是绝对刚体。当滑块向下施加几十吨甚至上百吨的压力时,反作用力会拉扯机架,产生微小的弹性形变(退让)。
对于普通的冲压件,几丝的机架变形或许无伤大雅。但压铸件的切边间隙极严(通常在0.02到0.05毫米之间)。一旦机架在重压下发生了哪怕0.03毫米的倾斜,上下刀模的间隙就会瞬间失衡。刀刃的一侧会卡死或啃咬工件,另一侧则可能把飞边硬生生拉扯断开,导致切口附近产生严重的拉应力。
这种隐性偏载对铸件造成的破坏极大,尤其是那些受力集中在单侧的异形压铸件。这就要求设备必须采用高刚性的四柱三板型结构,且四柱需经过高频淬火及镀硬铬处理,配合加长的导向导套。加长导套的作用不仅是导向,更是为了在受力瞬间,利用超长的接触面提供强大的抗侧向力矩,强行锁死滑板轨迹,保证哪怕在重载偏载下,上下刀模也能纹丝不动地保持绝对平行,从而保住工件的内部结构。
被忽视的微震动
在追求产量的车间,切边机的动作频率极高。一天几千上万次的“哐当”巨响,是对设备本体和地面的严酷考验。很多时候,工件表面的暗裂纹,其实是高频震动“震”出来的。
如果设备的机架底部没有安装高强度的减震垫(或地脚螺栓预紧力不够),每次切边瞬间的冲击力都会通过底座传导到地面,造成设备整体微跳。这种跳跃不仅影响模具寿命,更会导致剪切瞬间工件在模腔内受到横向的惯性拉扯。对于壁厚较薄的压铸件,这种横向剪力足以让原本完好的边缘产生微小裂纹。
因此,合格的设备在结构设计时,必须考虑震动的吸收。通过加固厚重的底座工作台,并结合合理的减震配重设计,把瞬间的机械冲击吸收在机身内部。同时,液压回路的换向冲击控制也至关重要。采用比例控制或优化的插装阀,消除换向瞬间的“水锤效应”,让设备动作平稳、落刀无声。工件在一个极其安静的力学环境中被切开,暗伤的发生率自然大幅下降。
硬度决定了脆性断裂的临界点
飞边油压机经常需要处理不同材质的压铸件,比如铝、锌、镁及其合金。这三种材料的物理特性天差地别,如果用同一套参数去切,绝对会引发问题。
锌合金通常较脆,硬度较高。如果切边速度过慢,刃口就会对工件产生挤压,锌合金极容易在切口边缘产生崩缺,甚至碎裂。对于锌合金件,设备的工进速度需要适当提快,动作干脆利落。
镁合金不仅脆,而且极易燃烧。切边时如果产生剧烈摩擦,镁粉一旦起火后果不堪设想。这就要求设备不仅要有极高的剪切精度(减少摩擦发热),其排料和防尘结构也必须封闭。而铝合金较软且延展性好,切边时最怕刀口变钝导致的拉拽变形。此时,液压系统能否提供持续的、极其平稳的推力,就决定了边缘会不会被扯出细小的裂纹。
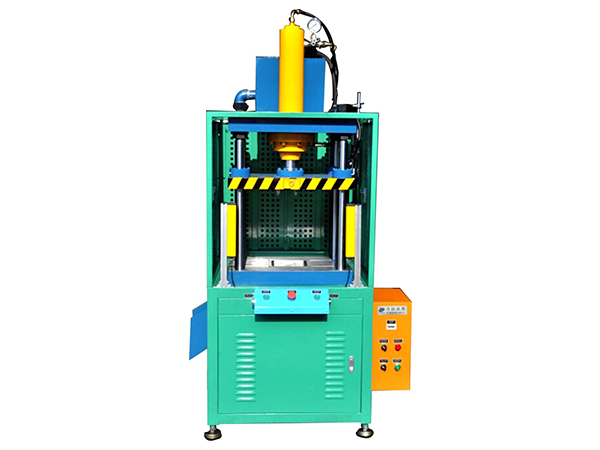
盛世伟业在针对不同金属材质的飞边处理需求上,不仅注重液压阀组对速度的精准微调,更在设备的结构刚性与动作平稳性上做了反复验证。让压机能够根据材质脾气,自动匹配“快斩”或“慢剪”的逻辑。
消除暗伤,从维保的小细节做起
设备买得再好,如果在日常使用中不做维护,照样会切出废品。
定期检查滑块的平行度是必修课。用千分表在上下工作台面打表,一旦发现平行度偏差超差,就必须及时调整。其次,每天要清理分型面上的铝屑。如果工件或者飞边碎屑残留在刀模底板上,下次合模时就会把工作面顶歪,几百吨压下去,不仅模具报废,机器也会受损。
另外,油箱里的液压油不仅要看液位,还要看油温。如果油温经常超过55度,液压油的黏度就会变稀,系统的压力响应会变得迟缓,原本设定的“慢速工进”也会因为内漏而变成不受控的“砸断”。保持冷却器干净,保证风扇运转,是保证切边动作细腻的最后一道关卡。
后处理环节往往被认为没有压铸成型那么有技术含量,但这最后一刀如果切出了暗伤,前面所有的压铸心血都会付诸东流。搞懂了冲击能量传导、机架微变形与材质脆性,你才能让切边机不再是“破坏王”,而是真正为产能保驾护航的利器。
标签:威海,液态模锻机,联系方式
上一篇: 2026年11月聊城普高生艺考服务档案
版权声明:文章观点仅代表作者观点,不代表本站观点。