作者:小编 发布:2026-11-10
在铸造厂的后台车间里,除了中频炉,耗电最狠的设备往往就是制芯线。很多老板在核算砂芯成本时,往往只盯着覆膜砂的采购单价和树脂的配比,却忽略了一个极其庞大的隐形成本黑洞——压缩空气的消耗。
砂芯机是一台彻头彻尾的“气动猛兽”。射砂、开合模、顶出、甚至部分清理动作,全靠压缩空气驱动。空压机把电能转化为高压气体,如果设备的气动回路设计不合理,或者存在严重的泄漏与泄压损耗,空压机就得没日没夜地高频加载。这笔常年累月多出来的电费,往往比买一台新设备的差价还要多。
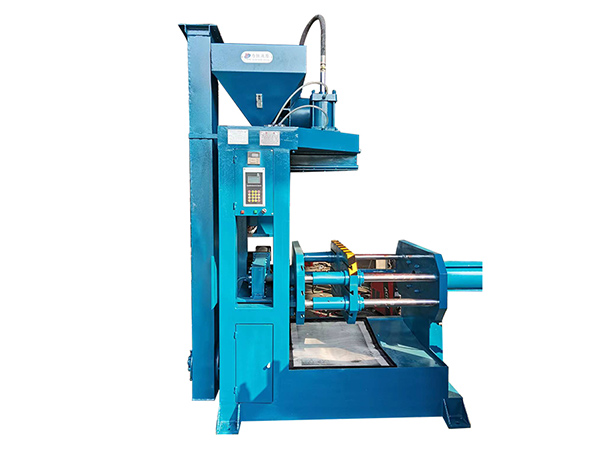
今天,我们从气动消耗、芯盒寿命、射砂嘴磨损以及冷/热芯工艺的差异,拆解一下一台真正省钱的砂芯机,在底层结构和系统设计上到底应该长什么样。
射砂阀与气缸的泄压账本
砂芯机的每一次射砂,都需要瞬间释放极其庞大的气流。传统设备通常采用普通的电磁阀控制,响应速度慢,关闭不严。更致命的是,许多设备在射砂结束后,射砂筒和气缸内残留的高压气体被直接排向大气,伴随着巨大的“砰”一声巨响,喷出的都是白花花的电费。
优秀的节能型设备,会在气路系统上做大文章。首先是采用大通径、高响应的专用射砂阀,确保瞬间开闭,不拖泥带水;其次,在开合模和顶出气缸的排气口,加装可调节流阀和快速排气阀。这种设计不仅能让气缸动作平稳不砸模,还能将部分残余背压回收或缓冲利用。
更重要的是管路的密封。车间里弥漫的覆膜砂粉尘极易加速密封件的磨损。如果设备的管路接头大量采用生料带缠绕的传统金属接头,时间一长必定漏气。采用全密封的卡套式接头和优质的耐油耐高温气管,是从源头堵住漏气的关键。把这些细节做好了,哪怕一天省下几百立方气,一年下来也是一笔相当可观的纯利润。
芯盒的热疲劳
热芯盒制芯,是在250度左右的高温下将覆膜砂固化。很多工厂的芯盒用了不到半年,合模面就开始漏砂,压出来的砂芯边缘全是毛刺。这往往不是芯盒材质差,而是设备的热场控制太粗放。
如果设备的加热板升温不均,或者开模取芯时风冷速度过快,芯盒在剧烈的“热胀冷缩”中,内部会产生巨大的交变热应力。时间一长,芯盒必然变形翘曲。
要保住模具,设备必须在结构上提供刚性支撑,并在温控上提供细腻的调节。比如,加长导套设计在芯盒热态膨胀时,能强行约束上下模的对中精度,避免因为受热不均导致的错位。同时,控制系统需要支持分段加热:预热阶段缓慢升温,生产阶段恒温保持,将热应力对模具的摧残降到最低。模具寿命翻倍,省下的可不仅是几块钢材钱,更是频繁停机换模的产能损失。
射砂嘴的毫厘磨损
射砂嘴(通常镶嵌在芯盒的射砂板上)是砂粒进入型腔的咽喉。它长期承受着高速覆膜砂的剧烈冲刷。很多人不知道,射砂嘴的内径哪怕只磨损了0.5毫米,射砂时的气流场和砂流速度就会发生翻天覆地的变化。
内径变大了,流速降低,砂粒射入型腔的动能不足,原本紧实的砂芯就会变得松散,甚至局部射不到底。操作工为了把砂芯射实,只能不断调高射砂压力,这不仅加快了机器漏气,还会加剧芯盒的磨损,形成恶性循环。
因此,设备不仅要配有合理的射砂机构,还必须配有易损件寿命管理系统。工艺员需要将射砂嘴的更换周期写入设备维保手册,定期用内径千分尺测量。同时,设备射砂筒的容积和射砂压力必须匹配,不能图省事一套参数用到死。根据砂芯的体积、形状复杂度,配合PLC精准控制每次射砂的进气量与时间,才能保证砂芯质量的极度稳定
设备兼容性的较量
随着环保政策收紧,传统的覆膜砂(热芯盒工艺)因为浇注时会产生刺鼻的烟气,正面临巨大的转型压力。越来越多的汽配厂和精密铸造厂开始转向无机砂或者冷芯盒(三乙胺法)工艺。
这对设备提出了完全不同的要求。热芯盒是靠加热板传导热量固化,而冷芯盒是靠气体催化剂吹入砂芯内部发生化学反应固化。如果用传统的热芯盒机去改造干冷芯盒,往往会在气体发生器和吹气系统上卡壳。冷芯盒工艺对设备的密封性要求极高,因为三乙胺气体具有腐蚀性和毒性,绝不能泄漏。
因此,在选择砂芯机时,要考察厂家的前瞻性设计。比如,设备是否预留了吹气板的安装接口?气路系统是否采用了抗腐蚀的不锈钢管件?排风系统是否能与环保设备高效对接?盛世伟业在设备的模块化设计上,针对不同制芯工艺的切换需求,在气路和温控模组上做了预留与适配,让工厂在面临环保升级时,不必推倒重来,通过更换接口与调整控制程序即可完成工艺切换。
算账,别只盯在出厂价上
买砂芯机,出厂价只是冰山一角。设备的节电能力、芯盒使用寿命、气路元件的可靠性,才是决定未来几年工厂真实利润的底座。从大通径射砂阀的爆发力,到排气节流的精打细算,再到应对环保的工艺兼容性,这些看不见的设计逻辑,正是一台设备能帮工厂省出真金白银的底气所在。在下决定掏钱之前,多看一眼气路图纸,多问一句废气排量,绝对是划算的买卖。
标签:长沙,粉末成型液压机,帮我推荐
上一篇: 吉林市端午节礼盒推荐几家
版权声明:文章观点仅代表作者观点,不代表本站观点。